液态硅胶注塑二次成型与双色塑胶配件模具 开模与报警配件生产全解析
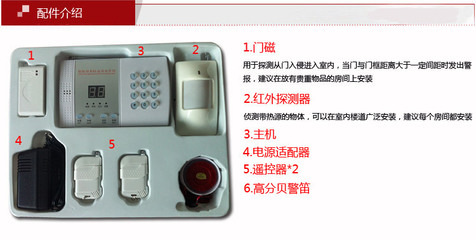
在当今精密制造领域,液态硅胶(LSR)注塑二次成型和双色塑胶配件模具技术正成为高端产品制造的关键工艺。这类工艺广泛应用于消费电子、汽车、医疗及安防等行业,尤其在对密封性、手感和外观要求极高的报警配件生产中,展现出不可替代的优势。本文将深入探讨液态硅胶注塑二次成型模具工厂的核心能力,双色塑胶配件模具的生产加工优势,以及从开模到报警配件量产的全流程。
一、液态硅胶注塑二次成型:精密与弹性的完美结合
液态硅胶(LSR)具有优异的耐高低温、抗老化、电绝缘和生物相容性,但因其低粘度、快速固化特性,对注塑成型设备与模具要求极高。二次成型(又称包胶成型)是指将LSR直接注塑到已成型的硬胶基材(如PC、PA、ABS等)上,形成一体化软硬结合部件。
核心工艺要点:
- 冷流道系统:避免LSR在流道内过早固化,减少浪费。
- 精确温控:模具需分区加热,保证硅胶在型腔内快速交联固化,同时不损伤基材。
- 自粘接或底涂技术:通过硅胶自粘型牌号或基材表面处理,实现牢固结合。
- 真空辅助:排除气泡,保证透明或薄壁件的外观与密封性。
这类工艺常用于报警配件的按键、密封圈、防水膜等部位,既保证结构强度,又提供柔软触感与IP67以上防护等级。
二、双色塑胶配件模具:多材料集成的效率之道
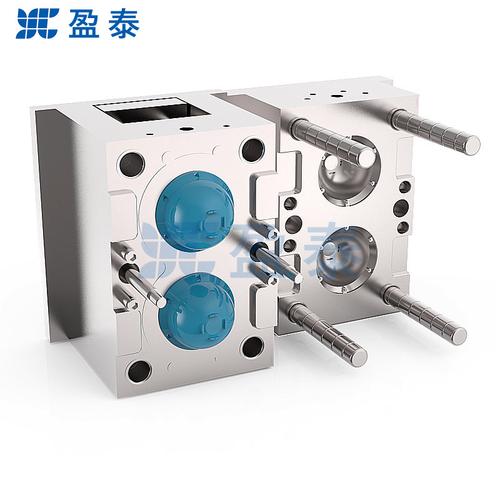
双色注塑(包胶注塑)是指在同一台注塑机上,通过两个注射单元将两种不同颜色或材质的塑胶依次注入同一模具,形成一体化双色或多色产品。双色模具分为旋转模、转盘模、滑板模等形式,适合大批量生产。
工厂加工能力体现:
1. 高精度CNC与EDM加工:保证模腔、模芯定位精度在±0.005mm以内,满足双色结合面的严丝合缝。
2. 模流分析(Moldflow):优化浇口位置与流道平衡,防止短射、飞边及结合线缺陷。
3. 硬模钢材选用:如SKD61、S136、NAK80等,确保模具寿命达50万-100万次以上。
4. 快速换模系统:配合机器人嵌入与取出,实现全自动生产,降低人工成本。
双色塑胶配件模具广泛应用于报警器外壳、按钮、透光镜片、防水塞等。例如,报警配件中常需硬胶外壳提供强度,软胶包边提供密封与防滑,双色模具可一次成型,避免二次组装。
三、开模与报警配件生产:从设计到量产的一站式服务
一家具备强大生产加工能力的模具工厂,通常提供从产品设计评审、模具设计、开模、注塑成型到后处理(如修剪、检验、包装)的全链条服务。针对报警配件,需特别关注以下环节:
- DFM分析:优化产品壁厚、圆角、脱模斜度,避免缩水与变形。
- 模具结构设计:合理设计滑块、斜顶、排气槽,应对复杂倒扣与深腔。
- 材料选择:针对报警配件的户外或高温环境,选用耐候PC/ABS、阻燃ABS或LSR,满足UL94 V-0等标准。
- 试模与验证:通过T0、T1试模,检测尺寸、外观与功能,必要时进行密封与跌落测试。
- 量产与品控:采用科学注塑(科学成型)与SPC统计过程控制,确保每批报警配件一致性。
四、为什么选择专业的液态硅胶+双色模具工厂?
- 技术复合能力:既能做LSR二次成型,又能做双色塑胶包胶,可承接复杂多材料集成项目。
- 设备先进:配备全电动注塑机、LSR专用喂料系统、伺服机械手与中央供料系统。
- 行业经验:熟悉报警、安防、汽车电子等领域的标准与失效模式。
- 成本与交期优势:从开模到量产周期可控制在3-5周,支持小批量试产与大规模定制。
###
液态硅胶注塑二次成型与双色塑胶配件模具技术,是提升报警配件性能与可靠性的关键。选择一家具备强开模能力、多材料注塑经验及严苛品控的工厂,不仅能缩短产品上市时间,更能确保从原型到量产的每个环节精准可控。随着智能安防与穿戴设备的发展,这类复合注塑工艺将迎来更广阔的应用空间。
如若转载,请注明出处:http://www.caishenjietiao.com/product/47.html
更新时间:2026-10-05 05:19:16